
Przy wyborze granitowych podstaw, wielu specjalistów ds. zaopatrzenia i inżynierów sprzętu ma jeden wspólny problem: jeśli w hali produkcyjnej nie można utrzymać ściśle stałej temperatury i występują wyraźne wahania temperatury między dniem a nocą lub rankiem a wieczorem, czy precyzja granitowych podstaw maszyn ulegnie obniżeniu i wpłynie negatywnie na wydajność kontroli i obróbki całego sprzętu? Odpowiedź nie może być jednoznaczna: tak lub nie. To, czy precyzyjne obniży się, zależy od jakości kamiennego wykroju, odprężenia wewnętrznego komponentów, procesu obróbki oraz wielkości gradientu temperatury.
Materiały kamienne zachowują się zupełnie inaczej pod wpływem zmian temperatury. Niektóre tanie podstawy dostępne na rynku wykorzystują zwykły marmur o luźnej i nierównej teksturze oraz znacznych naprężeniach wewnętrznych. Niewielkie wahania temperatury powodują nieregularne odkształcenia i szybkie przesunięcie płaszczyzny, co skutkuje wyraźnym dryftem precyzji. Wysokiej jakości czarny granit charakteryzuje się gęstą i jednorodną strukturą oraz ultraniskim współczynnikiem rozszerzalności cieplnej. W porównaniu ze stalą i stopem aluminium, jego zmiana wymiarów wywołana temperaturą jest wyjątkowo mała, co stanowi jego naturalną zaletę jako ultraprecyzyjnego elementu odniesienia. Należy jednak pamiętać, że granit nie jest całkowicie odporny na wpływ temperatury. Lokalne różnice temperatur, takie jak wiatr z klimatyzatora wiejący bezpośrednio na jedną stronę podstawy, tworzą gradient temperatury. Nierównomierna temperatura po obu stronach podstawy nadal będzie powodować niewielkie odkształcenia gięcia i prowadzić do przesunięcia precyzji.
Resztkowe naprężenia wewnętrzne wewnątrz elementów są niewidocznym winowajcą, prowadzącym do odkształceń precyzyjnych pod wpływem wahań temperatury. Nawet jeśli zastosuje się wysokiej jakości granitowy półfabrykat, bez odpowiedniego starzenia, wewnątrz kamienia pozostają naprężenia. Wraz ze zmianami temperatury otoczenia, naprężenia te stopniowo ustępują, podstawa powoli się odkształca, a jej precyzja z czasem maleje. Przed obróbką granitowych podstaw, ZHHIMG przeprowadza długotrwałe, naturalne starzenie surowych półfabrykatów, wraz z wielokrotnym szlifowaniem zgrubnym i odprężaniem, aby całkowicie uwolnić wewnętrzne naprężenia kamienia i wyeliminować powolne odkształcenia wywołane zmianami temperatury w późniejszej eksploatacji. Ultraprecyzyjne szlifowanie i formowanie są następnie wykonywane w warsztacie o powierzchni 10 000 m², w którym panuje stała temperatura i wilgotność. Dokładność wzorcowa jest utrzymywana w stabilnych warunkach temperaturowych podczas obróbki, co znacznie poprawia odporność gotowej podstawy na odkształcenia naprężeniowe.
Dryft precyzji spowodowany różnicą temperatur dzieli się na dwie kategorie: równomierne rozszerzanie i kurczenie wynikające ze wzrostu lub spadku temperatury oraz odkształcenie zginające wywołane lokalnym gradientem temperatury. Jeśli cała podstawa nagrzewa się lub stygnie synchronicznie, występuje jedynie równomierne rozszerzanie i kurczenie. Geometryczne wzorce odniesienia, takie jak płaskość i prostoliniowość, mogą zasadniczo pozostać nienaruszone. System sterowania urządzeniem może nawet kompensować takie równomierne zmiany wymiarów za pomocą algorytmów kompensacji, wywierając ograniczony wpływ na produkcję. Szczególnej uwagi wymaga nierównomierne nagrzewanie. Światło słoneczne padające na warsztat, przepływ zimnego i gorącego powietrza ocierającego jedną stronę oraz ciągłe wytwarzanie ciepła przez silniki urządzeń w pobliżu krawędzi podstawy tworzą gradienty temperatury. Jedna strona podstawy nagrzewa się, a druga pozostaje chłodniejsza, co prowadzi do wygięcia i uszkodzenia płaskiego wzorca odniesienia. W tym momencie występuje nieskompensowany dryft precyzji, powodujący błędy w obróbce i kontroli. 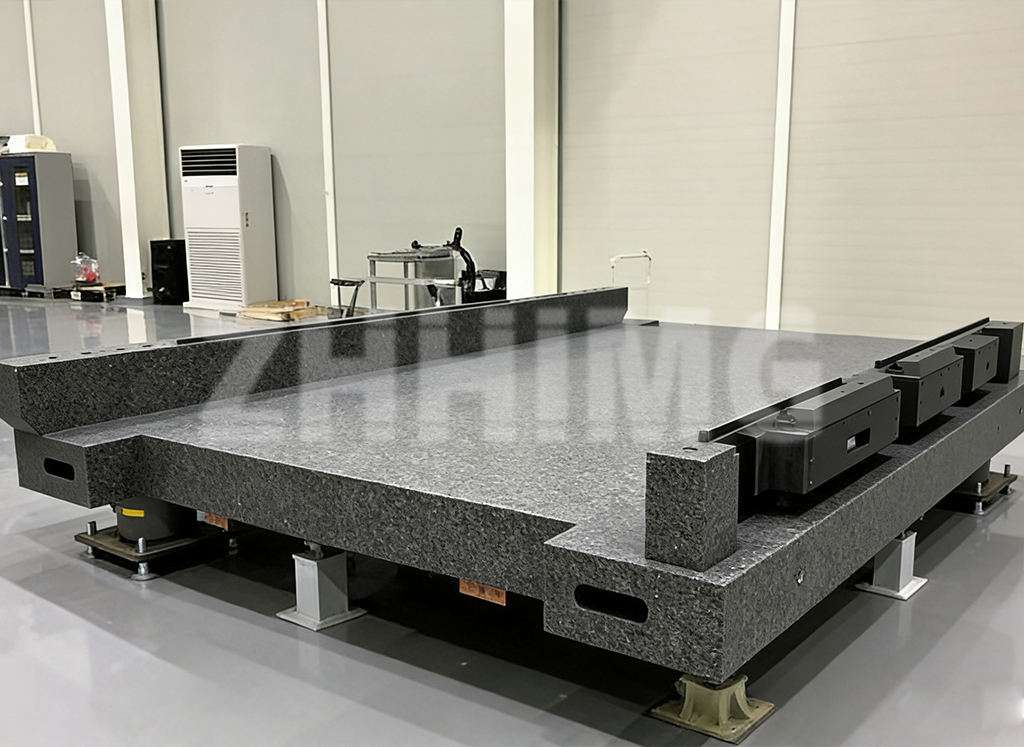
Projekt instalacji na miejscu może również zminimalizować ryzyko dryftu precyzji spowodowanego różnicą temperatur. Na etapie wstępnego rozwiązania zespół techniczny ZHHIMG ocenia zakres wahań temperatury w miejscu instalacji klienta i unika źródeł ciepła oraz bezpośredniego przepływu powietrza. Kluczowe znaczenie ma również rozmieszczenie punktów podparcia podstawy. Nieprawidłowe rozmieszczenie podparć zwiększy odchylenia odchylenia od normy wywołane odkształceniami termicznymi. Nasz zespół techniczny optymalizuje rozmieszczenie podparć zgodnie z warunkami pracy klienta, aby zapobiec przekształcaniu się odkształceń termicznych w błędy na powierzchniach odniesienia. Jednocześnie proces akceptacji metrologicznej jest zgodny z globalnie uznanymi standardami metrologicznymi. Kalibracja odbywa się za pomocą precyzyjnych przyrządów w stabilnych termicznie warunkach, co gwarantuje wiarygodność dostarczonych wzorców.
Kolejnym łatwo pomijanym aspektem jest efekt histerezy związany ze zmianą temperatury. Granit powoli przewodzi ciepło. Po zmianie temperatury otoczenia, temperatura samego kamienia nie może natychmiast się zmienić. Jeśli temperatura w warsztacie ulega wahaniom, należy zarezerwować wystarczająco dużo czasu, aby podstawa osiągnęła ogólną równowagę termiczną przed ultraprecyzyjną obróbką lub kontrolą. Wiele tzw. zjawisk dryftu precyzyjnego na miejscu to w istocie fałszywe wrażenie spowodowane brakiem równowagi termicznej podstawy z otoczeniem, a nie wrodzone wady jakościowe podstawy.
Duża różnica temperatur w warsztacie niekoniecznie prowadzi do precyzyjnego dryftu podstaw granitowych. Dzięki wysokiej gęstości czarnego granitu, dokładnemu usuwaniu naprężeń wewnętrznych i unikaniu lokalnego gradientu temperatury, podstawa może stabilnie utrzymywać precyzję wzorcową w warsztatach o pewnych wahaniach temperatury. Z kolei niska jakość kamienia, niewystarczające odprężenie, jednostronne źródła ciepła lub bezpośredni przepływ powietrza na miejscu budowy spowodują dryft precyzyjny nawet w przypadku podstaw granitowych. Przeprowadzenie oceny środowiska termicznego na miejscu na wczesnym etapie projektu oraz dobór odpowiednich rozwiązań w zakresie obróbki wstępnej i obróbki może znacznie ograniczyć wpływ różnicy temperatur na parametry wzorcowe ultraprecyzyjnego sprzętu.
Czas publikacji: 15.09.2026