
- Wyeliminuj błędy superpozycji płyt adapterowych i uzyskaj ujednolicone homologiczne dane
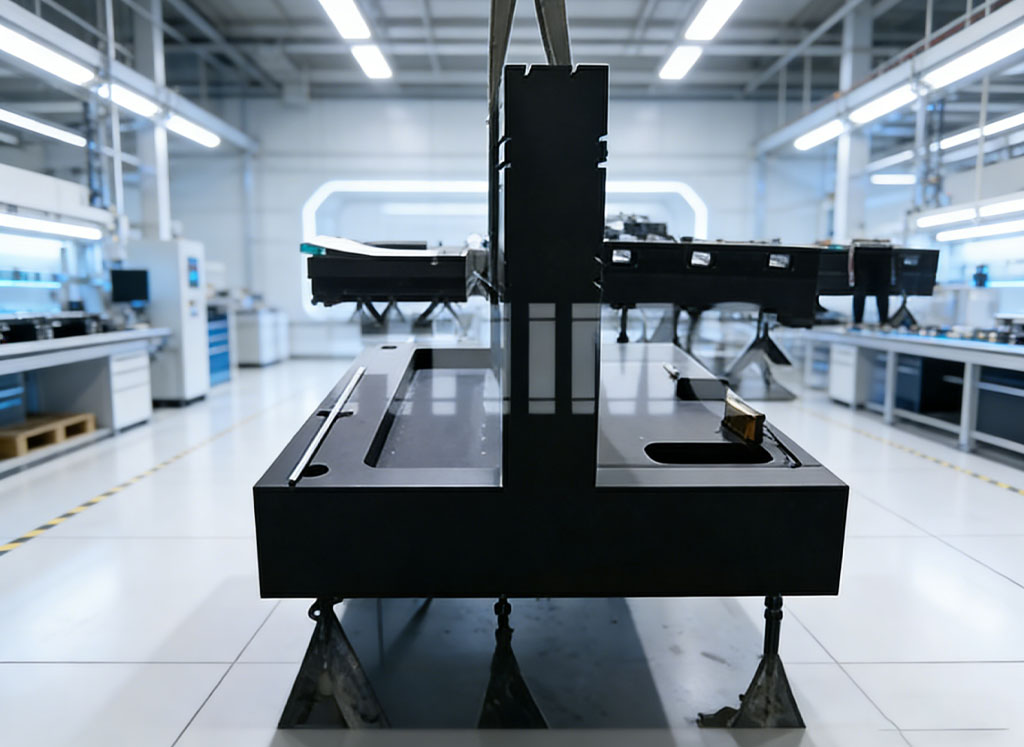
W konwencjonalnych rozwiązaniach, korpusy bazowe i metalowe rowki adaptera są produkowane oddzielnie i montowane za pomocą śrub, co wprowadza odchylenia płaskości powierzchni, niewspółosiowość montażu i odkształcenia wstępnego dokręcania jako błędy superpozycji. Dzięki technologii rowkowania jednoczęściowego ZHHIMG, punkt odniesienia pozycjonowania rowków montażowych i główna powierzchnia odniesienia pionowej podstawy pochodzą z tego samego granitowego podłoża z w pełni homologicznymi odniesieniami, co eliminuje potrzebę stosowania dodatkowych metalowych adapterów. Tolerancja położenia rowka i prostopadłość ścianki rowka są kształtowane w jednym przejściu wraz z punktem odniesienia podstawy, co znacznie redukuje błędy Abbego. Technologia ta jest szczególnie przydatna w przypadku urządzeń o wysokiej czułości, takich jak instrumenty do pomiaru obrazu i optyczne urządzenia do inspekcji optycznej (AOI), i znacząco poprawia spójność dokładności geometrycznej po montażu kompletnej maszyny.
- Unikaj koncentracji naprężeń w wyniku rozdzielonych połączeń i zwiększ ogólną sztywność konstrukcji
Granit jest kruchym materiałem. Gdy oddzielne metalowe adaptery są mocowane śrubami, moment dokręcający śrub generuje lokalne naprężenia w punktach styku. Pod wpływem zmiennych obciążeń długoterminowych mogą wystąpić odkształcenia naprężeniowe, a nawet ukryte pęknięcia kamienia. Jednoczęściowe rowkowanie integruje interfejsy montażowe wewnątrz granitowego podłoża; siła jest równomiernie rozłożona na całej podstawie, bez tworzenia połączeń między różnymi materiałami. W połączeniu z podłożem z czarnego granitu o wysokiej gęstości, ogólna sztywność ulega dalszej poprawie. Lokalne mikroodkształcenia rzadko występują pod wpływem dynamicznych uderzeń z dużą prędkością i ciągłych, dużych obciążeń, co zapewnia lepszą długoterminową stabilność strukturalną.
- Synchroniczne starzenie rowków i punktów odniesienia ogranicza długoterminowy dryft precyzji
Rowkowanie wytwarza naprężenia szczątkowe wokół otworów rowkowych. Większość producentów dostarcza gotowe produkty bezpośrednio po rowkowaniu i szlifowaniu precyzyjnym. Po dostarczeniu, odprężenie powoduje przesunięcie wymiarów rowka i prostopadłości podstawy. ZHHIMG stosuje kompletny proces produkcyjny: obróbka zgrubna i rowkowanie z zachowaniem naddatku na szlifowanie → wieloetapowe starzenie na składowisku i w warsztacie o stałej temperaturze w celu odprężenia naprężeń skrawania powstałych podczas rowkowania → szlifowanie precyzyjne i ręczne docieranie. W przypadku elementów wielkogabarytowych, długotrwałe, naturalne odprężanie naprężeń odbywa się w zakładzie produkcyjnym o powierzchni 200 000 m² i na składowisku surowca o powierzchni 20 000 m². Warsztat o stałej temperaturze i wilgotności o powierzchni 10 000 m² izoluje zakłócenia środowiskowe, zapewniając odstępy między rowkami, równoległość ścianek rowka i prostopadłość podstawy bez dryftu zależnego od czasu oraz spełniając wymagania dotyczące długotrwałej eksploatacji określone w międzynarodowych normach metrologicznych, takich jak DIN i ASME.
- Powierzchnie rowków szlifowanych na poziomie nano redukują obciążenie montażem i uruchomieniem w przypadku dopasowywania komponentów
Wielu producentów wykonuje jedynie proste frezowanie po rowkowaniu, co skutkuje niską chropowatością ścianek rowków i wymaga od klientów prac montażowych na miejscu. Wyposażona w wielkogabarytowe szlifierki powierzchniowe NT i techników szlifierskich z ponad 30-letnim doświadczeniem w ręcznym docieraniu, firma ZHHIMG stosuje precyzyjne szlifowanie zarówno ścianek bocznych, jak i powierzchni dolnych rowków montażowych, aby osiągnąć dokładność rzędu mikronów. Wymiary rowków, równoległość i tolerancja położenia są w pełni kontrolowane za pomocą interferometrów laserowych Renishaw, poziomnic elektronicznych WYLER i innych instrumentów, których narzędzia pomiarowe są zgodne z krajowym instytutem metrologii. Klienci mogą bezpośrednio montować bloki pozycjonujące, zespoły łożysk powietrznych i moduły liniowe po otrzymaniu towaru, co pozwala na cięcie na miejscu, montaż i powtarzanie cykli uruchomieniowych oraz skraca czas realizacji kompletnej maszyny.
- Zintegrowany projekt obsługuje dostosowane wymagania dla różnorodnego, złożonego sprzętu
Możliwe jest wykonanie wielu kombinacji rowków montażowych, rowków pozycjonujących i rowków teowych zgodnie z rysunkami, wraz z pogłębieniami stożkowymi, wbudowanymi wkładkami gwintowanymi i otworami na kołki. Dzięki możliwościom produkcyjnym pozwalającym na produkcję pojedynczych elementów o długości 20 m i wadze 100 ton, rowkowanie jednoczęściowe może być realizowane dla małych i średnich pionowych cokołów dla instrumentów pomiarowych 2D, a także dla bardzo dużych pionowych podstaw kolumn dla urządzeń do kontroli półprzewodników i nowych źródeł energii. Unika się montażu z połączeniami dzielonymi i błędów wynikających ze szwów. Zespoły łożysk powietrznych Granite, moduły optyczne i narzędzia inspekcyjne można montować bezpośrednio na podstawie, co pozwala na kompleksową dostawę i obniżenie kosztów zakupu i zarządzania częściami.
- Zachowano pełną wydajność tłumienia, aby zagwarantować precyzję w dynamicznych warunkach pracy
Metalowe rowki adaptacyjne montowane po montażu zmieniają naturalne właściwości tłumiące granitu; rezonans części metalowych wzmacnia drgania urządzeń. Jednoczęściowe rowkowanie usuwa jedynie część materiału kamiennego i w pełni zachowuje doskonałą zdolność pochłaniania drgań czarnego granitu. Przy szybkim ruchu posuwisto-zwrotnym, działaniu impulsów laserowych i skanowaniu sond inspekcyjnych z wysoką częstotliwością drgania szybko zanikają, tłumiąc interferencje rezonansowe i zapewniając powtarzalność danych z obrazowania optycznego i pomiarów wymiarowych. Stabilna dokładność pozycjonowania zespołów montowanych w rowkach może być zachowana nawet w halach produkcyjnych z zewnętrznymi zakłóceniami drgań.
- Odporność na korozję bez rdzy obniża późniejsze koszty konserwacji
Wszystkie rowki są integralnie uformowane na podłożu granitowym, co eliminuje ryzyko rdzewienia, utleniania lub łuszczenia się powierzchni metalowych adapterów. Wystawione na działanie środków czyszczących w warsztatach półprzewodników oraz różnych mediów w zakładach produkujących akumulatory litowe, rowki nie korodują i nie zanieczyszczają powierzchni odniesienia. Konserwacja powłoki antykorozyjnej jest zbędna. Rowki są łatwe w czyszczeniu i rzadziej gromadzą zanieczyszczenia z rdzy, które mogłyby zanieczyścić ruchome elementy, wydłużając żywotność całego zestawu urządzeń i umożliwiając długotrwałą, ciągłą pracę w bezpyłowych warsztatach i laboratoriach metrologicznych.
Czas publikacji: 12 sierpnia 2026 r.