
W produkcji ultraprecyzyjnego sprzętu, wielu przypisuje podstawową dokładność maszyn stabilności materiału i precyzji obróbki, jednocześnie ignorując decydujący wpływ „dokładności dopasowania powierzchni” na ogólną wydajność. Precyzyjne komponenty granitowe stanowią punkt odniesienia dla wysokiej klasy półprzewodników, urządzeń do inspekcji laserowej i metrologii. Poza naturalnymi zaletami materiałowymi, takimi jak niskie odkształcenia i silne tłumienie drgań, w dużej mierze opierają się one na specjalistycznych, udoskonalonych procesach obróbki powierzchni. Zaawansowana technologia obróbki powierzchni pozwala gruntownie rozwiązać ukryte problemy, powszechne w precyzyjnym montażu, takie jak wirtualny kontakt, odkształcenia krawędzi, punkty zacisku naprężeniowego i nierówne szczeliny montażowe, umożliwiając wysoki stopień dopasowania między elementami granitowymi a całą konstrukcją maszyny.
Standardowa obróbka kamienia ma na celu jedynie zachowanie tolerancji wymiarowych i uzyskanie lśniącej powierzchni, co nie jest zgodne z logiką ultraprecyzyjnego montażu. Powierzchnia granitu po konwencjonalnym szlifowaniu może wydawać się płaska gołym okiem, jednak na poziomie mikronarzędzi wykazuje liczne nieuporządkowane ślady szlifowania, mikroskopijne pofalowania i strefy koncentracji naprężeń krawędziowych. Takie defekty pozostają niezauważone w ogólnym montażu mechanicznym. Jednak w przypadku urządzeń o nanoprecyzji, niewielkie szczeliny montażowe bezpośrednio powodują przesunięcie siły zacisku, mikrodrgania podczas pracy maszyny, przesunięcie punktu odniesienia w długim okresie użytkowania oraz pogorszenie dokładności powtarzalnego pozycjonowania. To wyjaśnia, dlaczego wiele tanich akcesoriów granitowych spełnia wymagania wymiarowe, ale zapewnia niestabilną precyzję na maszynie.
Podstawą zaawansowanej technologii obróbki powierzchni ZHHIMG nie jest już samo „spłaszczenie powierzchni”, ale osiągnięcie równowagi mechanicznej i dopasowania geometrycznego na całej powierzchni styku. Wyposażona w środowiska obróbki o stałej temperaturze i wilgotności oraz bezpyłowe, duże i precyzyjne szlifierki, nasza fabryka opracowała precyzyjny system obróbki powierzchni, odbiegający od powszechnych standardów przemysłowych. Zamiast szlifowania masowego z dużą prędkością, stosujemy udoskonalony proces wolnoobrotowego, równomiernego i powtarzalnego obciągania, aby wyeliminować różnice kierunkowe w przebiegu szlifowania. Zapewnia to spójną mikropłaskość na przedniej i tylnej powierzchni elementu, czterostronnych krawędziach montażowych oraz płaszczyznach odniesienia, co zasadniczo eliminuje wady montażowe, takie jak częściowy kontakt wirtualny i lokalny kontakt twardy.
Rozwiązując częste problemy związane z montażem granitu, takie jak zapadnięcie się krawędzi, koncentracja naprężeń krawędziowych i deformacja wokół otworów, stosujemy unikalne, lokalne procesy profilowania. Po cięciu i obróbce zgrubnej na krawędziach kamienia pojawiają się ukryte mikropęknięcia i kumulują się naprężenia. Bez precyzyjnej obróbki, naprężenia stopniowo ustępują po montażu i zaciskaniu, powodując mikrodeformacje powierzchni styku. Precyzyjne wykończenie powierzchni, wyrównywanie odprężające i gładkie przejścia między narożnikami utrzymują każdy punkt montażowy, strefę styku i powierzchnię styku w stabilnym i jednolitym stanie mechanicznym, zapewniając równomierny rozkład sił, ścisłe dopasowanie i zerowe naprężenia szczątkowe podczas montażu. Pełnowymiarowy kontakt powierzchni. W przypadku konwencjonalnie obrabianego kamienia, rzeczywista efektywna powierzchnia styku po montażu wynosi mniej niż 70%. Pozostałe szczeliny stanowią zagrożenie dla przenoszenia drgań, gromadzenia się pyłu i odkształceń termicznych. W przypadku granitowych elementów referencyjnych po precyzyjnej obróbce, efektywna powierzchnia styku znacznie wzrasta. Zmontowana konstrukcja maszyny staje się bardziej zwarta i ma równomierną sztywność, jest wolna od rezonansu i dryftu podczas pracy z dużą prędkością, zapewniając stabilne pozycjonowanie i dane inspekcyjne. 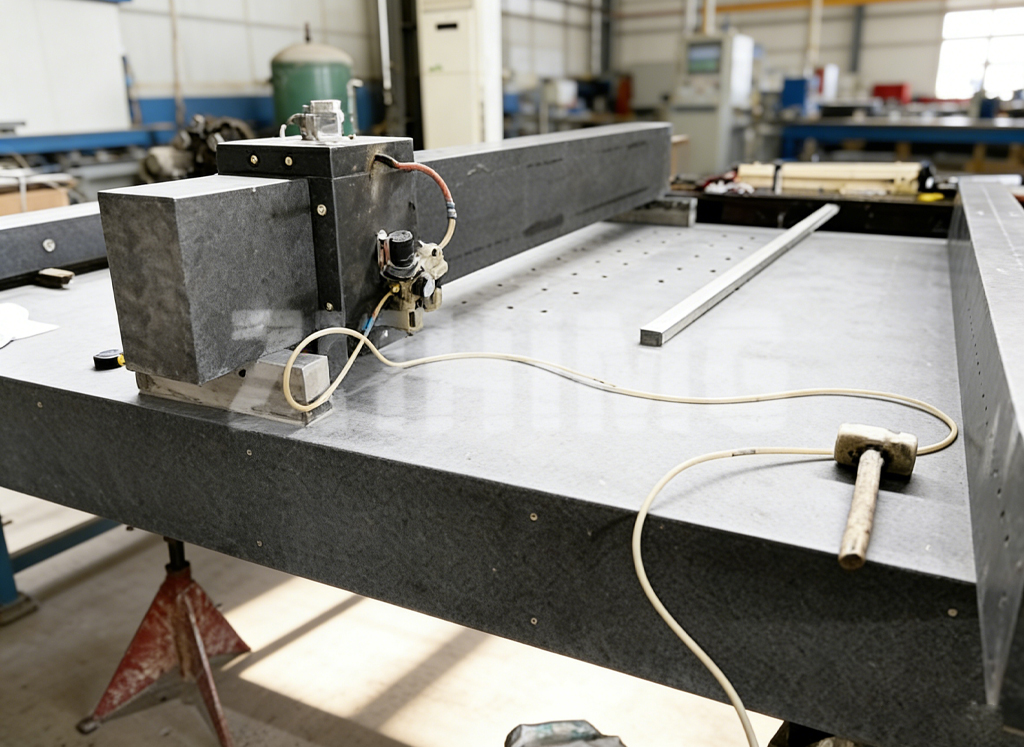
Zalety tej technologii są szczególnie widoczne w przypadku bardzo długich i bardzo szerokich granitowych łoża maszyn i belek bramowych. Kamień o dużych rozmiarach jest podatny na nierównomierną teksturę obróbki, deformację rozpiętości i nierównomierne dopasowanie między dwoma końcami. Wykorzystując możliwości precyzyjnego szlifowania wielkotonażowego i wielkogabarytowego, a także ręczne wykańczanie w skali nano, ZHHIMG przeprowadza poziomowanie strefowe i kalibrację w pełnym zakresie dla elementów o dużej rozpiętości. Gwarantuje to spójne dopasowanie bardzo długich elementów obrabianych i pozwala uniknąć powszechnego w branży defektu „pustego środka i ścisłego styku na obu końcach” w przypadku dużych elementów.
Z perspektywy użytkownika końcowego, wysokiej jakości obróbka powierzchni nie tylko poprawia jakość montażu i precyzję dopasowania, ale także bezpośrednio zmniejsza trudności związane z uruchomieniem sprzętu, częstotliwość rekalibracji i koszty konserwacji. Konstrukcje granitowe o jednolitym dopasowaniu i stabilnym naprężeniu mogą przez długi czas zachować pierwotną dokładność maszyny, spełniając rygorystyczne wymagania dotyczące długotrwałej eksploatacji w pomieszczeniach czystych półprzewodników, w obróbce laserowej o wysokiej częstotliwości oraz w precyzyjnych warunkach metrologicznych.
Podsumowując, górna granica dokładności montażu precyzyjnych elementów granitowych jest wyznaczana przez zaawansowane procesy obróbki powierzchni. Surowce decydują o stabilności, a obróbka powierzchni decyduje o kompatybilności montażu i długoterminowej precyzji maszyny. Dzięki zróżnicowanemu systemowi precyzyjnej obróbki powierzchni, ZHHIMG eliminuje różne ukryte wady montażowe zwykłego kamienia i zapewnia bardziej niezawodne, wzorcowe rozwiązania dla światowego sprzętu ultraprecyzyjnego, spełniające wyższe standardy montażu.
Czas publikacji: 14.09.2026