
W ultraprecyzyjnych projektach sprzętowych, takich jak inspekcja półprzewodników, obróbka laserowa i współrzędnościowe maszyny pomiarowe, granitowa podstawa maszyny służy jako element referencyjny dla całej maszyny. Obróbka skrawaniem na zamówienie to tylko jeden z elementów projektu. Wiele projektów boryka się z problemem dryftu precyzyjnego, zakłóceniami wibracji i trudnościami montażowymi po uruchomieniu. Podstawową przyczyną często nie jest niska jakość kamienia, ale niepełna weryfikacja warunków montażu na miejscu we wczesnej fazie. Aby zapewnić, że granitowa podstawa zapewni parametry referencyjne na poziomie mikronów, a nawet nanometrów po instalacji, przed finalizacją rysunku i produkcją należy zweryfikować kolejno cztery główne wymiary, w tym fundament na miejscu, parametry środowiskowe, interfejsy montażowe, transport i podnoszenie.
Fundament pod instalację urządzeń jest podstawowym warunkiem stabilnej pracy granitowego fundamentu. Podstawa granitowa charakteryzuje się dużym ciężarem własnym i dużą sztywnością, ale jest bardzo wrażliwa na nierównomierne osiadanie fundamentu. Na wczesnym etapie konieczne jest potwierdzenie rodzaju konstrukcji, grubości wylewki i nośności posadzki w miejscu instalacji, aby sprawdzić, czy grunt jest w stanie udźwignąć łączne obciążenie statyczne podstawy i całej maszyny. Jednocześnie należy zbadać źródła drgań w otoczeniu, takie jak urządzenia do tłoczenia, sprężarki powietrza i linie przenośników wewnątrz warsztatu, oraz ocenić amplitudę drgań o niskiej częstotliwości przenoszonych przez podłoże. Jeśli drgania na miejscu przekraczają dopuszczalny limit, należy z wyprzedzeniem zaplanować wykopy antywibracyjne, wibroizolatory lub niezależne fundamenty, aby zapobiec przenoszeniu drgań zewnętrznych na granitowy fundament poprzez podłoże i ciągłemu zakłócaniu precyzji ruchu urządzeń. Typowe betonowe posadzki fabryczne często nie spełniają wymagań stawianych urządzeniom o wysokiej precyzji. W razie potrzeby może być konieczne wylanie oddzielnego, pogrubionego, niezależnego fundamentu, aby uniknąć odkształceń płaszczyzny podstawy spowodowanych osiadaniem fundamentu.
Nie można ignorować warunków środowiskowych, takich jak temperatura i wilgotność. Chociaż granit ma znacznie niższy współczynnik rozszerzalności cieplnej niż metale, stałe gradienty temperatury i różnice temperatur między dniem a nocą mogą nadal powodować niewielkie odkształcenia, bezpośrednio wpływając na dokładność powtarzalnego pozycjonowania sprzętu. Przed dostosowaniem podstawy należy sprawdzić, czy warsztat instalacyjny jest wyposażony w system utrzymania stałej temperatury i wilgotności, wraz z zakresem regulacji temperatury i wartością wahań temperatury, a także warunkami przepływu powietrza w danym miejscu. Bezpośredni nadmuch powietrza z wylotów klimatyzacji na podstawę spowoduje lokalne różnice temperatur i doprowadzi do jednostronnego odkształcenia podstawy. Takie problemy z układem należy zidentyfikować i skorygować z wyprzedzeniem. Należy również potwierdzić wilgotność otoczenia. Wysoka wilgotność wpłynie na zespoły łożysk nośnych, prowadnice i czujniki. Sam granit nie jest wrażliwy na wilgoć, jednak elementy nośne całej maszyny będą narażone na jej działanie. Konieczne jest wcześniejsze zsynchronizowanie parametrów środowiskowych i podjęcie decyzji, czy podstawa wymaga zastosowania konstrukcji pyłoszczelnych i ochronnych. W przypadku urządzeń półprzewodnikowych należy potwierdzić poziom czystości na miejscu, aby ustalić, czy w bazie należy wdrożyć procesy montażu bezpyłowego.
Mechaniczne interfejsy montażowe między podstawą a urządzeniem nośnym stanowią kluczowe elementy weryfikacji podczas personalizacji. Konieczne jest zebranie danych o rozkładzie obciążeń i środku ciężkości całej maszyny, odróżnienie obciążeń skupionych od rozłożonych, aby zaprojektować wewnętrzną konstrukcję zbrojenia podstawy, układ kotew i punkty podparcia. Nieprawidłowe rozmieszczenie punktów podparcia spowoduje odkształcenie granitowej podstawy pod wpływem naprężeń, a nawet dobrze wykończone szlifowanie nie będzie możliwe. Jednocześnie należy potwierdzić wymagania dotyczące punktów odniesienia instalacji: położenie, tolerancję i głębokość otworów gwintowanych, otworów z pogłębieniem walcowym i otworów ustalających, specyfikację i orientację rowków teowych, a także obszary odniesienia na płaszczyźnie. Należy również sprawdzić, czy należy zachować bruzdy kablowe, otwory rurociągowe i miejsca unikania kabli dla modułów łożysk powietrznych. Wszystkie wymiary i tolerancje geometryczne muszą zostać zablokowane przed cięciem i obróbką materiału. Granit jest kruchy. Modyfikacja położenia otworów lub rowków po obróbce jest niezwykle trudna i może łatwo spowodować złomowanie elementów. Ponadto należy potwierdzić kolejność montażu urządzenia nośnego, aby ocenić, czy na podstawie potrzebna jest zarezerwowana przestrzeń robocza do montażu. 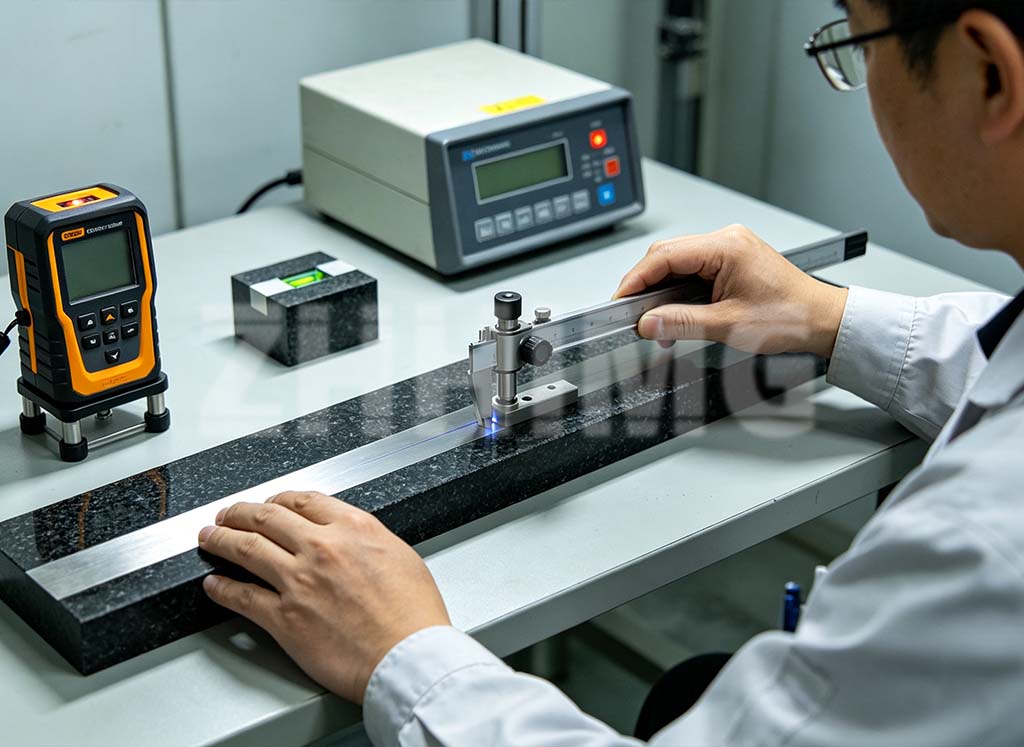
Warunki podnoszenia, transportu i pozycjonowania również muszą zostać ocenione na wczesnym etapie personalizacji. Granitowe podstawy maszyn to ciężkie elementy. Ich monolityczne rozmiary i waga determinują schematy pakowania, pojazdy transportowe i dobór dźwigów na miejscu. Konieczne jest potwierdzenie szerokości i wysokości drzwi i przejść warsztatowych, udźwigu znamionowego wind lub suwnic oraz nośności przejść podłogowych, aby ocenić, czy podstawa może być integralnie obrobiona i dostarczona jako pojedynczy element, czy też wykonana w częściach segmentowych do łączenia. Jeśli suwnica na miejscu ma niewystarczający tonaż lub wąskie przejścia, schemat segmentacji podstawy musi zostać wcześniej dostosowany, aby zapobiec niemożności dotarcia gotowych elementów do warsztatu. Ponadto, należy potwierdzić przestrzeń poziomowania po ustawieniu, zakres ruchu nóżek poziomujących kotwiących podstawę oraz przestrzeń roboczą dla wskaźników poziomu, rezerwując pozycje pomiarowe do późniejszej precyzyjnej kontroli za pomocą interferometrów laserowych i poziomnic elektronicznych.
Oprócz powyższych warunków sprzętowych, należy również wcześniej potwierdzić warunki odbioru metrologicznego. Po ułożeniu granitowej podstawy, płaskość, prostoliniowość i inne parametry dokładności należy ponownie sprawdzić na miejscu. We wczesnej fazie należy uzgodnić czas potrzebny do stabilizacji temperatury po przetransportowaniu granitowej podstawy z warsztatu obróbczego na miejsce. Nie można od razu po dostarczeniu granitowej podstawy poddać precyzyjnym pomiarom; konieczne jest zapewnienie jej wystarczającego czasu na osiągnięcie równowagi termicznej z temperaturą otoczenia, w przeciwnym razie wyniki pomiarów będą odbiegać od rzeczywistych. Należy z wyprzedzeniem potwierdzić dostępność instrumentów pomiarowych i wzorców metrologicznych na miejscu oraz wyjaśnić kryteria odbioru, aby uniknąć sporów między dostawcą a kupującym dotyczących kryteriów odbioru na miejscu.
Dostosowanie podstawy maszyny do obróbki granitu to coś więcej niż tylko obróbka kamienia zgodnie z rysunkami. Fundamenty na miejscu, otoczenie, interfejsy montażowe, warunki podnoszenia i pozycjonowania wspólnie decydują o tym, czy podstawa ostatecznie osiągnie ultraprecyzyjną, referencyjną wydajność. Tylko potwierdzenie wszystkich warunków instalacji na wczesnym etapie projektu pozwala uniknąć ryzyka, takiego jak przeróbki i awarie precyzyjne, u źródła, umożliwiając granitowej podstawie zapewnienie stabilnej pracy całej maszyny przez długi czas.
Czas publikacji: 15.09.2026